Un client relance pour son portail en aluminium, commandé il y a quatre semaines. Le chef d’atelier assure que la fabrication prend deux jours. Le commercial répond que le dossier « est en cours ». Les deux disent vrai : le portail a demandé une dizaine d’heures de travail, et il a passé le reste du temps à attendre. Le value stream mapping sert à voir où.
Value stream mapping : définition
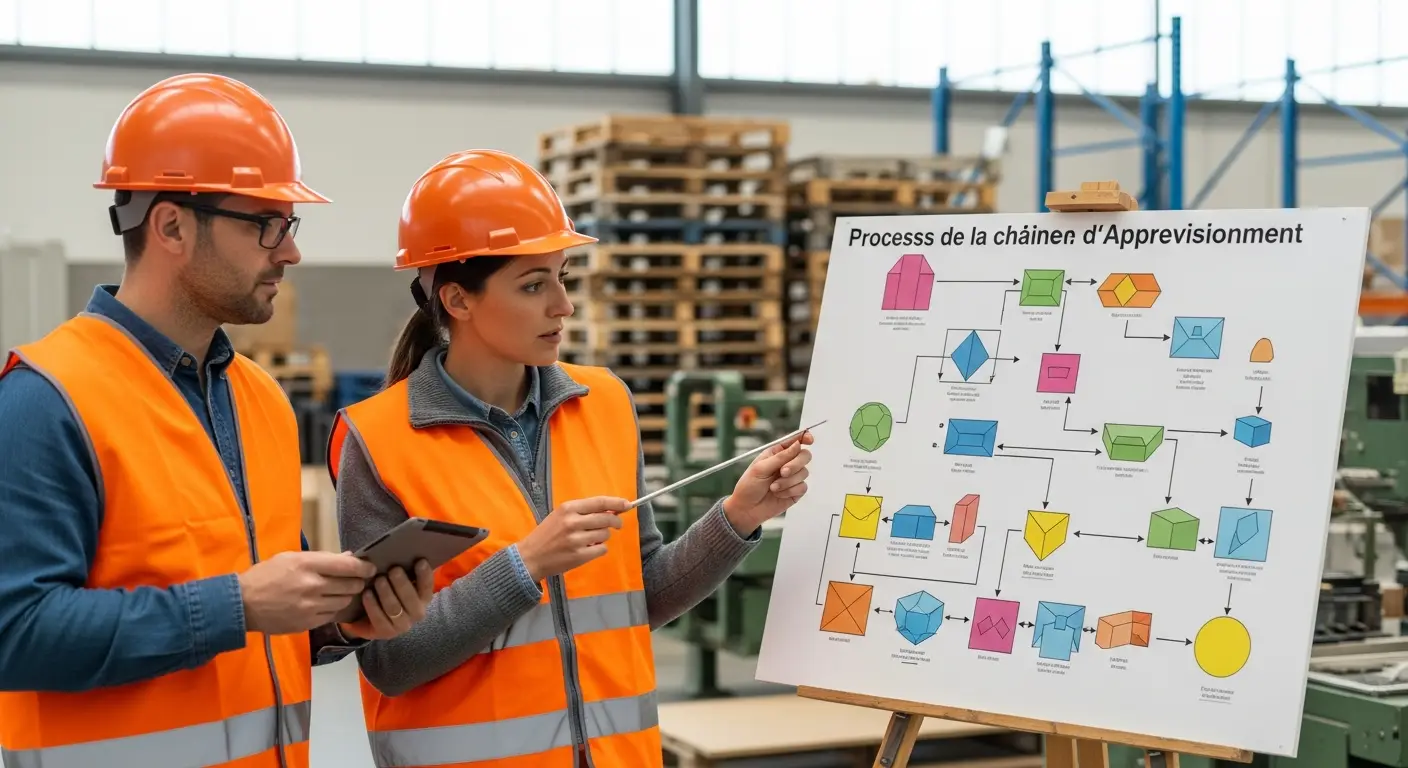
Le value stream mapping (VSM), ou cartographie de la chaîne de valeur, est un schéma qui suit un produit ou un dossier de la commande du client jusqu’à la livraison. Pour chaque étape, il indique le temps de travail réel, le temps d’attente et les stocks ou dossiers qui patientent. On lit en bas de la carte une ligne de temps qui sépare ce qui fait avancer la commande de ce qui la retient.
L’outil vient de Toyota, où il servait à dessiner les flux de matières et d’informations. Mike Rother et John Shook l’ont formalisé dans Learning to See, publié par le Lean Enterprise Institute en 1999. C’est souvent le premier outil d’une démarche de lean management en PME, parce qu’il montre où agir avant de choisir comment.
VSM, SIPOC et cartographie des processus
Ces trois outils dessinent un processus, mais ils ne répondent pas à la même question.
| Outil | Ce qu’il montre | Quand l’utiliser |
|---|---|---|
| SIPOC | Fournisseurs, entrées, étapes, sorties et clients, sur une page | Cadrer un processus qui n’a jamais été décrit |
| Cartographie des processus | Qui fait quoi, dans quel ordre, avec quelles règles | Documenter, former, répartir les responsabilités |
| Value stream mapping | Temps de travail, attentes, stocks et circulation de l’information | Réduire un délai, trouver où le travail attend |
Les trois flux d’une VSM
Une carte VSM superpose trois lectures du même processus.
Le flux physique. Il suit ce qui avance : la matière et les pièces dans un atelier, le dossier, le devis ou la facture dans un service. Chaque étape est une case, chaque attente un triangle avec le nombre d’unités en attente.
Le flux d’information. Il montre comment l’entreprise sait quoi faire : la commande du client, le planning, les bons de travail, les relances par téléphone. Cette partie de la carte explique souvent les attentes mieux que l’atelier lui-même : une information qui arrive le vendredi bloque une semaine de travail.
La ligne de temps. Tracée en bas, elle alterne les temps de traitement et les temps d’attente. Sa somme donne le délai réel vu par le client.
Les indicateurs à relever
Une VSM sans mesures reste un dessin. Ces indicateurs se relèvent sur le terrain, étape par étape. La colonne Exemple reprend les chiffres de l’exemple détaillé plus bas.
| Indicateur | Définition | Exemple |
|---|---|---|
| Lead time (délai total) | Temps entre la commande du client et la livraison | Environ 22 jours ouvrés |
| Temps de cycle | Temps pour traiter une unité à une étape | 2 heures au débit et à l’usinage |
| Temps de traitement | Somme des temps pendant lesquels quelqu’un travaille sur la commande | 10 heures |
| Takt time | Temps disponible divisé par la demande du client | 140 heures pour 40 commandes par mois, soit 3 h 30 par commande |
| Taux de valeur ajoutée | Temps de traitement divisé par le lead time | Environ 6 % |
| File d’attente | Nombre d’unités ou de dossiers qui attendent devant une étape | Une dizaine de dossiers devant le bureau d’études le jeudi |
Dans l’exemple, tout le temps de traitement est compté comme utile, ce qui flatte le taux : la saisie ou la planification ne sont pas payées par le client. Le temps qui ajoute vraiment de la valeur est donc plus court encore. Le chiffre sert surtout à comparer la carte avec elle-même, avant et après les changements.
La méthode en six étapes
1. Choisir une famille de produits ou de services
Une famille regroupe ce qui passe par les mêmes étapes : les portails sur mesure, les devis de plus de 10 000 euros, les recrutements de techniciens. Cartographier toute l’entreprise d’un coup donne une carte impossible à exploiter. Une famille, un flux, une carte.
2. Suivre le flux sur le terrain
La carte se dessine en marchant le long du flux, crayon en main, avec les personnes qui font le travail. Rother et Shook conseillent de partir de l’expédition et de remonter vers la commande : on suit ainsi ce que le client attend, pas ce que la procédure prévoit. Le processus tel qu’il est écrit et tel qu’il se passe diffèrent presque toujours.
3. Relever les temps et les files d’attente
Les temps se mesurent, ils ne s’estiment pas en réunion. Chronométrez quelques passages à chaque étape, comptez les pièces ou les dossiers en attente, notez les horaires de chaque poste. Dans un service, les dates des courriels, du CRM ou de l’ERP donnent les temps d’attente sans chronomètre.
4. Repérer les gaspillages
Le lean classe les gaspillages en sept familles, auxquelles on ajoute souvent une huitième :
- la surproduction : fabriquer ou préparer plus que ce qui est demandé ;
- les attentes : une pièce ou un dossier qui patiente devant une étape ;
- les transports : déplacer la matière ou faire circuler un dossier d’un bureau à l’autre ;
- les traitements inutiles : une double saisie, une validation qui n’apporte rien ;
- les stocks : matière, encours ou dossiers accumulés entre deux étapes ;
- les mouvements inutiles : chercher un outil, un plan, une information ;
- les défauts : reprises, retouches, dossiers renvoyés incomplets ;
- les compétences inutilisées : des personnes qui voient le problème sans pouvoir le signaler.
5. Dessiner l’état futur
L’état futur répond à quelques questions simples. Peut-on travailler au rythme du takt time ? Où faire avancer le travail pièce par pièce plutôt que par lots ? Où mettre un stock tampon piloté, et où passer en flux tiré ? À quel seul endroit le planning doit-il être déclenché ? La carte future reste réaliste : elle décrit ce que l’équipe peut atteindre en trois à six mois.
6. Planifier les changements et remesurer
Chaque écart entre les deux cartes devient une action, avec un responsable et une date. Le suivi trouve sa place dans la réunion de production ou dans un point hebdomadaire. Après quelques mois, on refait la carte : l’état futur devient l’état actuel, et la démarche recommence.
Exemple : la VSM d’une commande dans une PME de 40 salariés
Prenons une PME de 40 salariés qui fabrique des portails en aluminium sur mesure, à raison d’environ 40 commandes par mois. Le thermolaquage est confié à un sous-traitant. Les chiffres sont construits pour illustrer la méthode, ils ne décrivent pas une entreprise réelle.
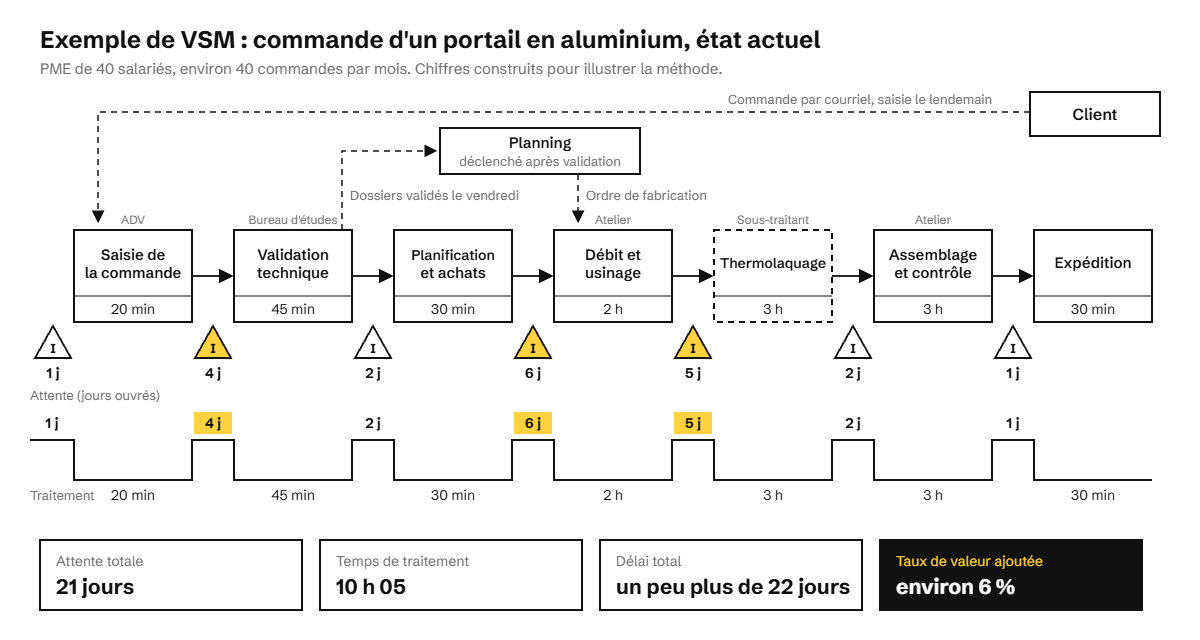
L’état actuel
| Étape | Temps de traitement | Attente avant l’étape |
|---|---|---|
| Saisie de la commande (administration des ventes) | 20 min | 1 jour |
| Validation technique (bureau d’études) | 45 min | 4 jours |
| Planification et achats | 30 min | 2 jours |
| Débit et usinage | 2 h | 6 jours |
| Thermolaquage chez le sous-traitant | 3 h | 5 jours |
| Assemblage et contrôle | 3 h | 2 jours |
| Expédition | 30 min | 1 jour |
| Total | 10 h 05 | 21 jours |
La commande attend 21 jours ouvrés pour un peu plus de 10 heures de travail. Avec des journées de 7 heures, le délai total dépasse un peu 22 jours et le taux de valeur ajoutée tourne autour de 6 %. La carte montre aussi d’où viennent les attentes :
- la matière n’est commandée qu’après la validation technique, d’où six jours devant le débit ;
- le bureau d’études valide les dossiers le vendredi après-midi, par lots ;
- le sous-traitant passe quand il a un camion complet ;
- la saisie attend le lendemain parce que les commandes arrivent par courriel et ne sont traitées que le matin.
L’état futur
| Étape | Changement | Attente avant / après |
|---|---|---|
| Saisie de la commande | Saisie le jour de réception | 1 jour / le jour même |
| Validation technique | Un créneau quotidien au lieu d’un traitement groupé le vendredi | 4 jours / 1 jour |
| Planification et achats | Un seul point de planification, chaque matin | 2 jours / 1 jour |
| Débit et usinage | Profilés standard en stock, réapprovisionnés par kanban ; seuls les coloris spéciaux restent commandés | 6 jours / 2 jours |
| Thermolaquage | Deux enlèvements fixes par semaine, négociés avec le sous-traitant | 5 jours / 3 jours |
| Assemblage et contrôle | Inchangé | 2 jours / 2 jours |
| Expédition | Inchangé | 1 jour / 1 jour |
Le temps de travail ne change pas, l’attente tombe de 21 à 10 jours. Le délai total passe sous les 12 jours ouvrés, et le taux de valeur ajoutée double. Aucune de ces actions ne demande d’investissement lourd : elles touchent l’ordre dans lequel l’information circule.
Repérer le goulot sur la carte
Une longue attente n’est pas toujours un goulot d’étranglement. Dans l’exemple, les six jours devant le débit viennent d’une règle d’achat, pas d’un manque de capacité : l’atelier est prêt, la matière n’est pas là. Le vrai goulot est l’étape dont la capacité est inférieure à la demande.
Pour le repérer, comparez le temps de cycle de chaque étape au takt time. Une étape qui demande plus de 3 h 30 par commande, dans l’exemple, ne peut pas suivre la demande, et une file grossit devant elle semaine après semaine. Le bureau d’études mérite aussi un regard : 45 minutes par dossier, c’est peu, mais une personne disponible seulement le vendredi après-midi offre une capacité de quelques heures par semaine pour 40 dossiers par mois.
La carte montre enfin les allers-retours. Un dossier renvoyé de l’atelier au bureau d’études parce qu’une cote manque se dessine comme une flèche qui remonte le flux. Chaque flèche de ce type est une reprise à traiter à sa source, avec la méthode des 5 pourquoi par exemple. Une fois le goulot trouvé, la théorie des contraintes explique comment organiser tout le reste autour de lui.
La VSM dans les services et l’administratif
La méthode s’applique telle quelle à un devis, une facture, un recrutement ou un dossier client. Les cases deviennent des postes ou des services, les stocks deviennent des courriels non lus, des dossiers dans une bannette ou des tickets ouverts. Les attentes y sont souvent plus longues qu’en atelier, parce qu’elles ne se voient pas : un dossier en attente de signature n’encombre aucune allée.
Dans une PME de services, une VSM du traitement des devis peut montrer la même chose : un chiffrage qui prend une heure, et trois validations successives qui ajoutent une semaine. Raccourcir le circuit de validation fait alors gagner plus que n’importe quel outil.
Les erreurs fréquentes
- Dessiner la procédure au lieu du terrain : la carte doit montrer ce qui se passe, pas ce qui devrait se passer.
- Vouloir tout cartographier : une seule famille de produits ou de services par carte.
- Faire la carte en salle de réunion, sans les opérateurs ni l’administration des ventes.
- Estimer les temps au lieu de les mesurer.
- S’arrêter à l’état actuel : la carte future et le plan d’action font le résultat.
- Acheter un logiciel de cartographie avant d’avoir dessiné une carte au crayon.
- Ne jamais remesurer : sans nouvelle carte après quelques mois, les gains ne sont pas vérifiés.
Combien de temps et avec qui
Pour une famille de produits dans une PME, l’état actuel se dessine en général en une à deux journées, mesures comprises. L’état futur et le plan d’action prennent une demi-journée à une journée de plus. Le groupe compte quatre à six personnes : une par grande étape du flux, dont au moins un opérateur et une personne de l’administration des ventes.
Rother et Shook recommandent de confier le flux à un responsable unique, qui suit la carte d’un bout à l’autre et rend compte au dirigeant. Dans une PME, c’est souvent le responsable de production ou le dirigeant lui-même. Une VSM fait d’ailleurs remonter des sujets qui dépassent l’atelier : qui fixe les priorités, qui s’engage sur le délai client, qui décide d’un stock de sécurité. Ces questions relèvent de la gestion d’entreprise autant que du lean.
Questions fréquentes
Quelle est la différence entre une VSM et une cartographie des processus ?
La cartographie des processus décrit qui fait quoi et dans quel ordre. La VSM ajoute les temps, les attentes et les stocks pour mesurer le délai réel. On cartographie un processus pour l’organiser, on fait une VSM pour le raccourcir.
Avec quel outil dessiner une VSM ?
La première carte se dessine au crayon, sur une grande feuille ou un tableau blanc, avec les personnes du terrain. Pour la mettre au propre, Visio, Lucidchart, draw.io ou Miro proposent les symboles de la VSM. Le logiciel vient après la carte, jamais avant.
La VSM est-elle utile dans une petite entreprise ?
Oui, dès qu’un délai client pose problème. Dans une entreprise de dix personnes, la carte tient sur une feuille et se dessine en une matinée. Elle s’applique aussi bien à un atelier qu’à un cabinet ou une agence.
Comment calculer le takt time ?
On divise le temps de travail disponible sur une période par la demande du client sur la même période. Avec 140 heures disponibles dans le mois et 40 commandes, le takt time est de 3 h 30 : une commande doit sortir toutes les 3 h 30 pour suivre la demande.
Qu’est-ce qu’un bon taux de valeur ajoutée ?
Il n’existe pas de seuil valable pour toutes les entreprises. Le taux dépend du métier, de la sous-traitance et de la façon de compter le temps utile. Il sert à comparer une carte avec la suivante : s’il monte, les attentes reculent.